Aparat sudura MIG fara gaz sau MMA cu electrozi: ce alegi
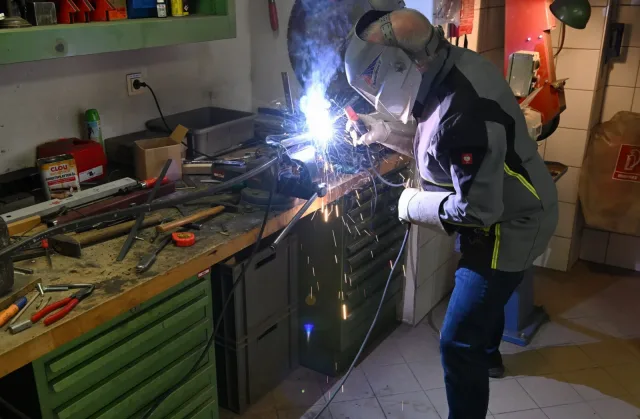
Daca suduezi rar, mai mult fier gros de curte (porti, balustrade, corniere de 4-8 mm, reparatii la remorca), ia un invertor MMA cu electrozi: e mai ieftin, mai simplu si consumabilul il gasesti in orice magazin. Daca ai de lucru tabla subtire de 1-3 mm, cusaturi lungi sau esti la inceput si vrei sa prinzi arcul repede, ia un aparat de sudura MIG fara gaz, cu sarma cu flux.
In realitate, majoritatea aparatelor de pe piata la buget mic fac si una, si alta: sunt invertoare multifunctionale MMA/MIG/MAG, unele si cu TIG lift. Asa ca intrebarea nu mai e „ce aparat cumpar", ci „pe ce procedeu ma bazez in 90% din lucrari" — pentru ca de asta depind consumabilele, cablurile si felul in care inveti sa suduezi.
Tabel de comparatie: MIG fara gaz vs MMA
| Criteriu | MIG fara gaz (sarma cu flux) | MMA (electrozi inveliti) |
|---|---|---|
| Grosime potrivita | 1-6 mm, cel mai bine 1,5-4 mm | de la 2 mm in sus, excelent peste 4 mm |
| Cat de usor se invata | mai usor: tii pistoletul si mergi, sarma vine singura | mai greu: trebuie sa mentii manual lungimea arcului |
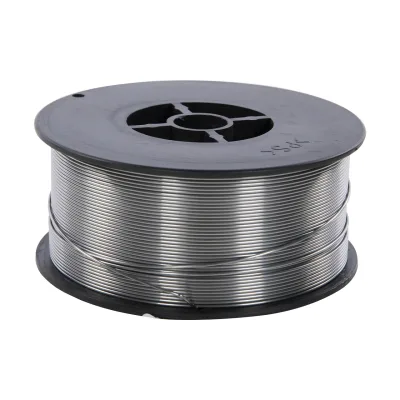
| Consumabil | rola sarma cu flux 0,8 sau 1,0 mm, 1 kg | electrozi 2,0 / 2,5 / 3,25 mm, cutie de 1-2,5 kg |
| Viteza pe cusaturi lungi | mare, nu opresti sa schimbi electrodul | mai mica, schimbi electrodul la fiecare 25-35 cm de cusatura |
| Stropi si curatenie | multi stropi, zgura subtire peste cusatura | zgura compacta, se bate usor cu ciocanul |
| Lucru in vant / afara iarna | merge, fluxul din sarma face protectia | merge fara probleme |
| Pozitii dificile (vertical, peste cap) | mai pretentios | mai usor de controlat cu electrod rutilic |
| Metal ruginit sau vopsit | se comporta prost, trebuie curatat | mai tolerant, mai ales cu rutilici |
| Cost pe metru de cusatura | mai mare (rola de sarma costa mai mult decat o cutie de electrozi) | mai mic |
| Ce face sa iasa prost | viteza sarmei gresita, polaritate inversata | amperaj gresit, electrod umed |
Aparatul de sudura MIG fara gaz: cand merita
„Fara gaz" inseamna ca folosesti sarma tubulara cu flux: in miezul sarmei e o pulbere care, la topire, face stratul de protectie in locul butelii de CO2. Nu ai butelie, nu ai reductor, nu ai furtun — doar aparatul, rola de sarma si pistoletul.
Avantajul real se vede pe tabla subtire si pe cusaturi lungi. Cu electrod de 2,5 mm pe o tabla de 1,5 mm o gauresti din doi timpi; cu sarma de 0,8 mm faci puncte si cusaturi intrerupte si scapi cu deformari mici. La fel la un gard de plasa bordurata, la un suport de lemne sau la caroserie usoara: mergi continuu, fara pauze de schimbat electrodul.
Limitele le spun pe sleau:
- Stropii. Sarma cu flux imprastie mult mai mult decat MIG cu gaz. Sprayul anti-stropi si curatarea cu peria sunt parte din treaba.
- Zgura. Da, si la sarma cu flux ramane zgura. Daca suduezi un al doilea strat peste ea, prinzi incluziuni.
- Polaritatea. La sarma cu flux se lucreaza in polaritate inversa fata de MIG cu gaz: pistoletul pe minus, clema de masa pe plus. Daca aparatul are cabluri inversabile, verifica manualul inainte sa dai vina pe sarma.
- Mecanica rolei. E o piesa in plus care se poate strica: rola de antrenare, ghidajul, duza de contact. Sarma ruginita sau indoita face „cuib" in pistolet.
Pentru cine e: gospodarul care face si tabla, si profile, omul care isi suduzeaza singur gardul sau portile (ai aici si experienta noastra, cum mi-am sudat de unul singur gardul din gradina) si incepatorul care vrea rezultate decente din prima saptamana. Cele trei variante pe care le recomandam cel mai des sunt multifunctionale, deci iti lasa si optiunea MMA:
O precizare despre cifre: valorile de genul 495A sau 510A scrise pe carcasa sunt valori de varf declarate de producator, nu curentul la care lucrezi continuu. Pentru tabla si profile de curte conteaza mai mult reglajul fin al vitezei sarmei, afisajul digital si ventilatia carcasei, iar un aparat de clasa asta se foloseste in reprize de cateva minute, cu pauze de racire.
Invertorul MMA cu electrozi: cand merita
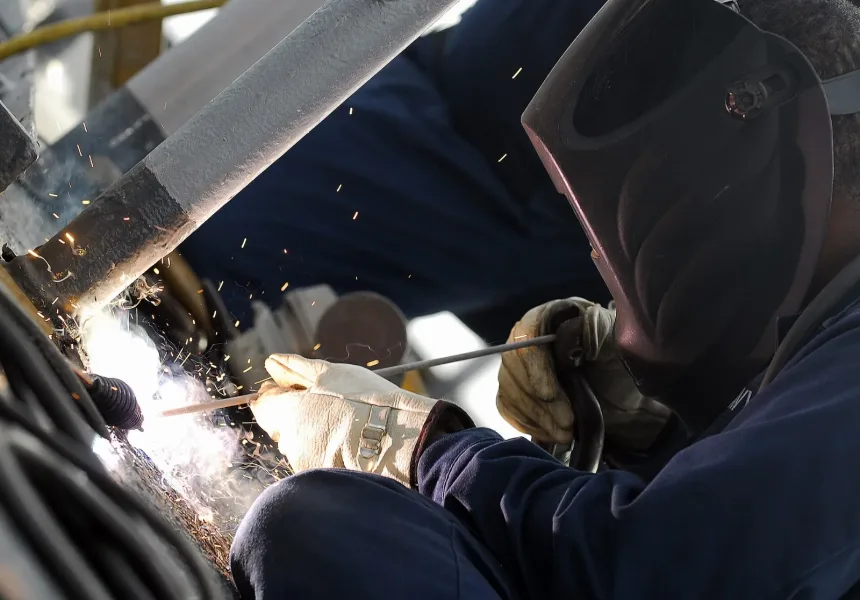
MMA e procedeul cu care s-a sudat in Romania 60 de ani si inca e cel mai robust pentru fier gros si murdar. Aparatul n-are mecanism de avans, deci are mai putine lucruri de stricat; porti doar portelectrodul, clema de masa si o cutie de electrozi.
Unde castiga clar:
- Material gros: cornier de 5 mm, teava de 4 mm, platbanda, suporti de utilaj, reparatii la plug sau la remorca.
- Metal ruginit sau usor vopsit: un rutilic de 2,5 mm trece peste ce ar strica o cusatura MIG.
- Santier si camp: cablu lung, nimic de carat in plus, functioneaza si pe generator decent dimensionat.
- Cost: un kilogram de electrozi rutilici e cel mai ieftin mod de a pune metal.
Limitele: pe tabla sub 2 mm gauresti usor, cusaturile ies mai putin curate decat la sarma si trebuie sa bati zgura dupa fiecare trecere. In plus, arcul se invata: tii electrodul la o distanta cat diametrul lui si mergi constant, altfel se lipeste.
Reperele de amperaj pe care le folosesc majoritatea oamenilor:
- electrod 2,0 mm — 50-70 A, tabla de 2-3 mm;
- electrod 2,5 mm — 70-100 A, cel mai folosit la poarta, balustrada, cornier;
- electrod 3,25 mm — 110-140 A, material de 5 mm si peste.
Daca stii ca lucrezi aproape numai fier gros si vrei cel mai simplu aparat posibil, un invertor curat de MMA e alegerea corecta:
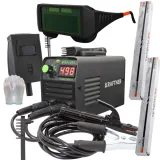
Pentru diferenta dintre electrozii rutilici si cei bazici (si de ce bazicii cer uscare si experienta), citeste ghidul despre alegerea electrozilor.
Cazurile la limita: cand nu e clar ce sa iei
1. Ai de lucru si tabla de 1,5 mm, si cornier de 6 mm. Ia un aparat combinat MMA/MIG, tine o rola de 0,8 mm pentru tabla si o cutie de electrozi de 2,5 mm pentru gros. Asta e situatia celor mai multi gospodari si de asta pachetele cu sarma si electrozi incluse au sens.
2. Suduezi afara, in noiembrie, pe vant. Ambele procedee merg, pentru ca niciunul nu depinde de un gaz suflat de vant. Problema reala e frigul din metal: la piese groase si temperaturi apropiate de zero, incalzeste zona cu un arzator sau mergi cu amperaj spre limita de sus si nu stinge arcul des. Si tine aparatul la adapost de ploaie si zapada.
3. Ai priza slaba sau prelungitor lung. Un prelungitor de 25-30 m cu conductor de 1,5 mm2 „fura" tensiune si face arcul sa pulseze. Ia cablu de minim 2,5 mm2 si desfasoara-l complet de pe tambur. MMA la 80-90 A e mai iertator decat MIG la curent mare.
4. Lucrezi inox sau aluminiu. Sarma cu flux de otel nu e pentru asa ceva, iar pe inox ai nevoie de electrozi dedicati. Pentru aluminiu, niciun aparat din aceasta clasa de pret nu e solutia buna fara gaz si derulator potrivit.
5. Nu ai sudat niciodata. Incepe cu MIG fara gaz pe doua bucati de tabla de 3 mm, invata sa reglezi viteza sarmei dupa sunet (un „sfarait" uniform, nu pocnituri), apoi treci pe electrozi. Daca vrei o privire mai larga peste game si puteri, avem si articolul cel mai bun aparat de sudura.
Consumabilele: ce tii in atelier pentru fiecare varianta
Regula simpla la sarma: 0,8 mm pentru 1-3 mm grosime, 1,0 mm pentru 2-6 mm. La electrozi, 2,5 mm acopera 80% din lucrarile de curte. Pastreaza-le la uscat, intr-o cutie inchisa — un electrod care a stat in umezeala face pori si arc instabil.
Mai ai nevoie de un ciocan de zgura, o perie de sarma si cateva magneti de sudura pentru unghiuri de 90°, iar consumabilele de sudura le gasesti toate in aceeasi categorie.
Protectia: nu se negociaza
Arcul electric emite UV puternic. Zece secunde privite fara filtru inseamna ochi care te „ard" cu nisip noaptea urmatoare. Masca automata cu cristale lichide se intuneca in milisecunde si o poti folosi cu ambele maini libere la prindere — pentru alegerea ei, vezi comparatia de masti de sudura.
Pe langa masca: manusi din piele cu manseta lunga, haine din bumbac gros sau sort de piele (sinteticele se topesc pe piele), incaltaminte inchisa si o galeata cu apa sau un stingator la indemana daca lucrezi langa lemn. Ventileaza spatiul: fumul de la sarma cu flux e mai dens decat la MIG cu gaz. Si curata metalul inainte de sudura — un flex cu disc lamelar sau perie face diferenta intre o cusatura solida si una cu pori.
Intrebari frecvente
Un aparat de sudura MIG fara gaz poate suda si cu electrozi?
Da, daca este model combinat MMA/MIG/MAG — majoritatea invertoarelor cu sarma din magazin sunt asa. Comuti modul de pe panou, schimbi cablurile si pui portelectrodul. Verifica doar sa fie marcat MMA pe carcasa sau in descriere.
Ce grosime maxima pot suda cu sarma cu flux de 1,0 mm?
Pana la circa 5-6 mm dintr-o singura trecere, daca faci rost in V si mergi cu curent spre limita de sus. Peste 6 mm e mai sigur in doua-trei treceri, cu curatarea zgurii intre ele, sau treci pe electrod de 3,25 mm.
De ce sarma mea face cuib in pistolet?
Cel mai des: presiunea rolei de antrenare e prea mare sau prea mica, duza de contact e uzata ori infundata cu stropi, sau liner-ul e indoit pentru ca ai tinut furtunul in cerc strans. Verifica in ordinea asta si schimba duza de contact la fiecare 2-3 role.
Ce electrozi iau pentru o poarta de fier?
Rutilici E6013 de 2,5 mm, la 70-100 A, pe otel carbon obisnuit. Sunt usor de aprins, au arc stabil si zgura se desprinde simplu. Pentru piese de rezistenta mare sau otel mai gros se folosesc bazici, dar cer uscare si mai multa experienta.
Pot folosi aparatul pe generator?
Da, cu un generator care are rezerva de putere si tensiune stabila. La MMA de 100-120 A nu te uita la generatoare mici de 2 kW; mergi pe unul de la 4-5 kW in sus si evita incarcarea lui la maxim, altfel arcul fluctueaza si electronica aparatului sufera.
Cat pot suda continuu cu un invertor de buget?
In practica, reprize de cateva minute urmate de pauze de racire, mai ales vara sau in spatii inchise. Aparatele ventilate au protectie la supraincalzire si se opresc singure; daca ti se opreste des, lasa-l 10 minute pornit, fara sa suduezi, ca sa sufle ventilatorul.